

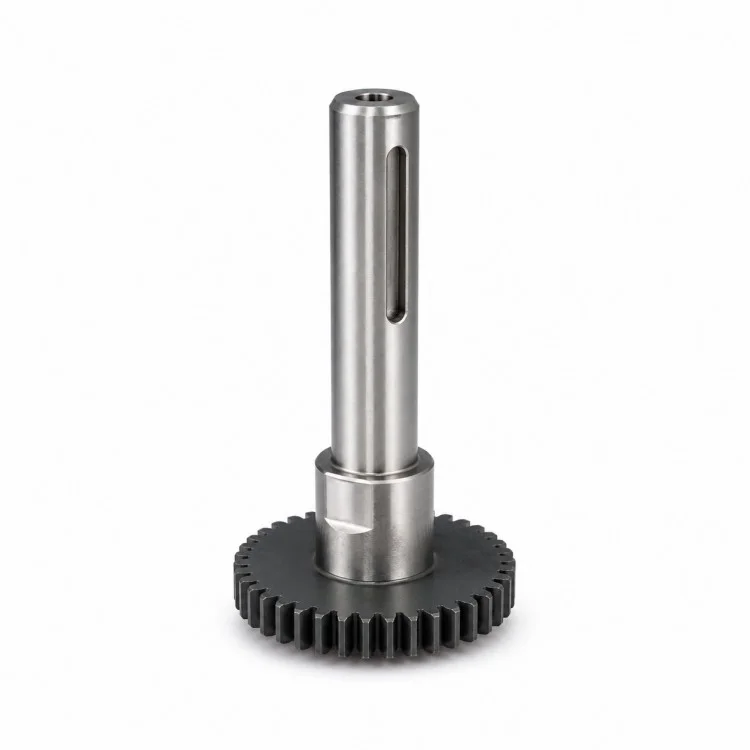
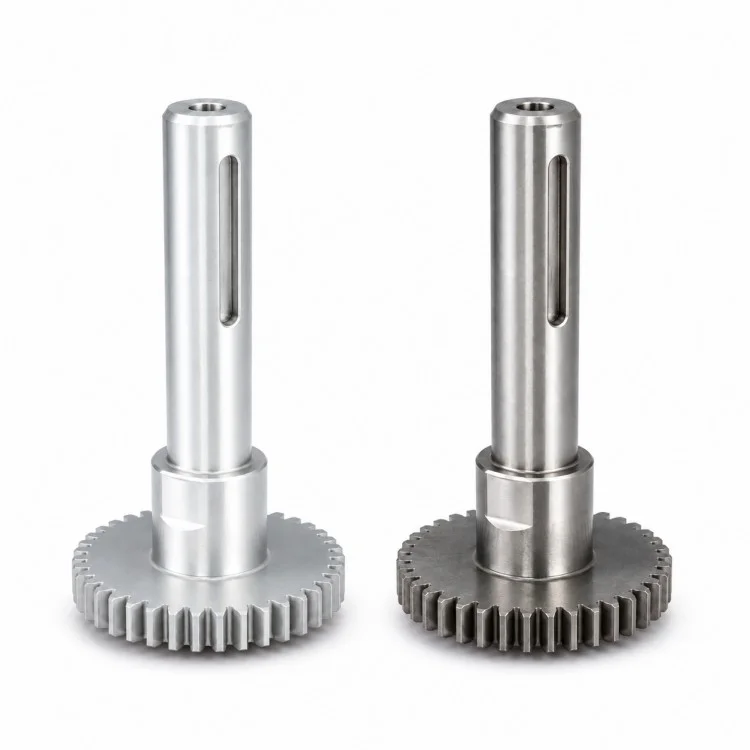
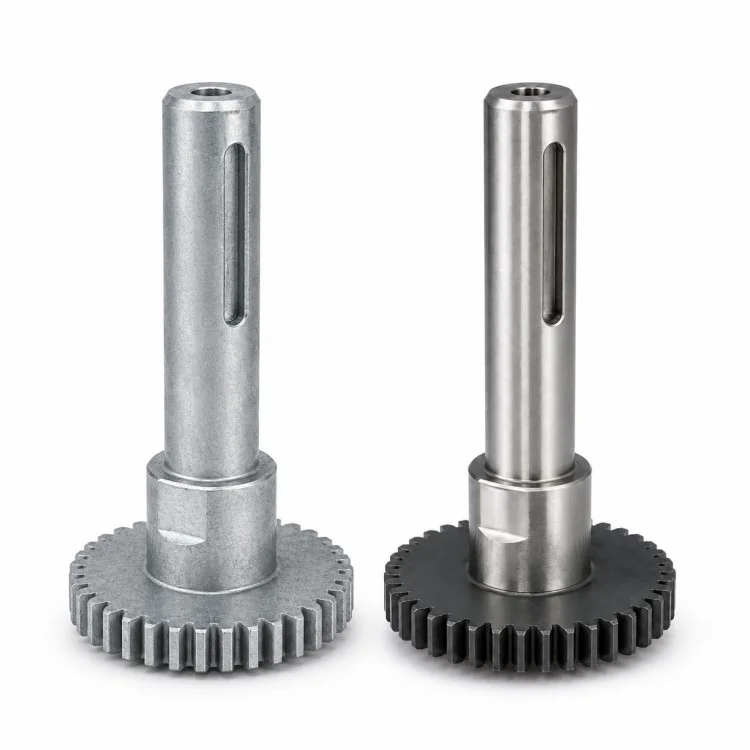
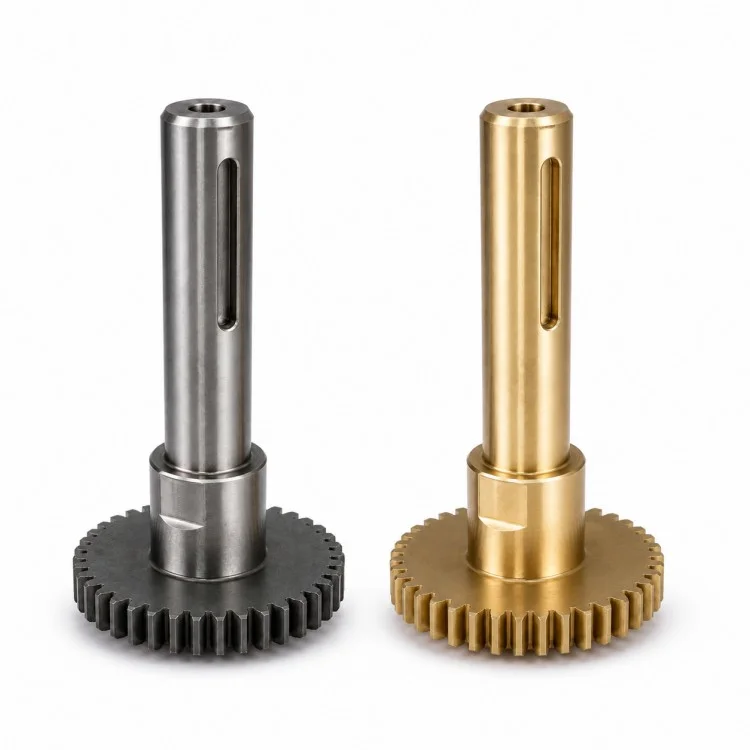
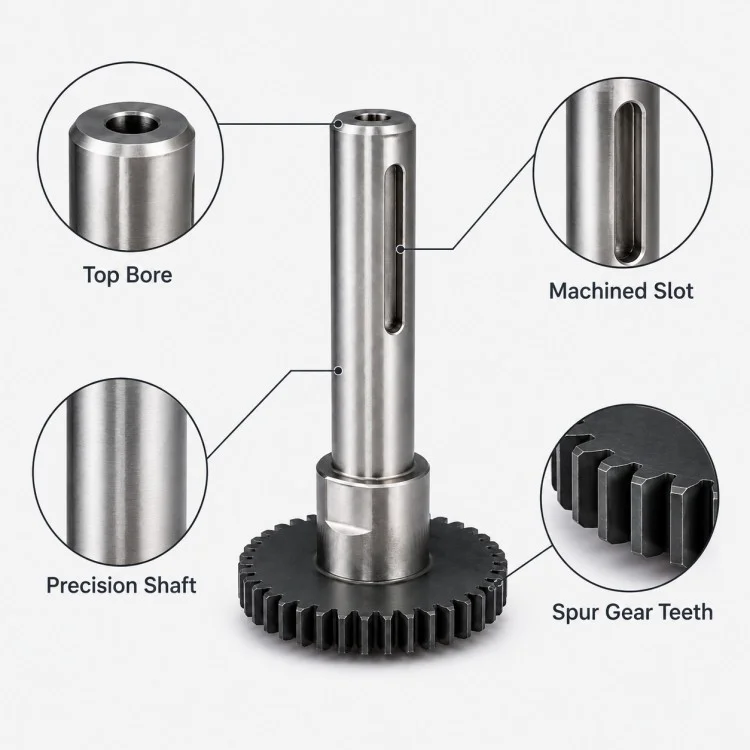
Para projetos de transmissão, a Xiangxing Xin atua como fabricante de eixos de engrenagens retos usinados em CNC de precisão para componentes rotativos integrados, combinando uma seção de engrenagem de dentes retos com recursos de eixo escalonados. Este arranjo de peça única pode simplificar a interface entre a engrenagem e o eixo, ao mesmo tempo que permite que os munhões, ressaltos e dados da engrenagem sejam planejados em torno do mesmo componente.
A seção do eixo pode incluir múltiplos diâmetros, mancais ou munhões de localização, um furo axial, uma ranhura longitudinal e outras características de montagem especificadas pelo cliente. Para este tipo de peça, a atenção não se limita às dimensões individuais; a relação entre o eixo da engrenagem, os munhões do eixo e as superfícies funcionais de montagem também é importante para o acoplamento com rolamentos, acoplamentos ou conjuntos de transmissão.
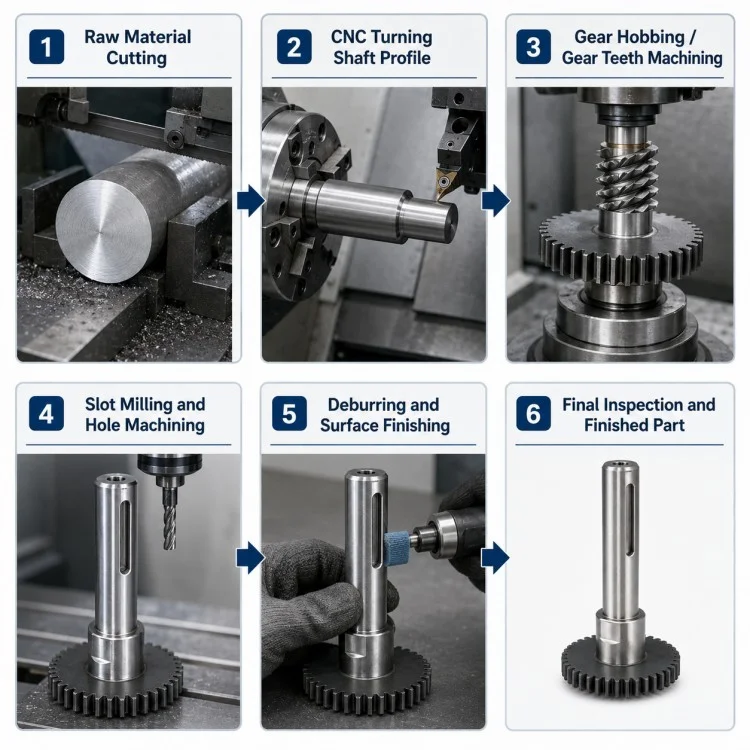
O planejamento do processo normalmente começa com o dado rotacional primário. Os diâmetros e ressaltos do eixo são formados primeiro ou reservados para acabamento posterior dependendo do desenho, enquanto a peça bruta da engrenagem e a seção do dente são preparadas em torno da referência necessária. Fresamento de canais, furação e outros recursos secundários são então organizados de modo que cada recurso permaneça corretamente relacionado à geometria do eixo principal.
Os materiais podem ser selecionados de acordo com a carga transmitida, requisitos de desgaste, ambiente de corrosão e tratamento posterior. Aço carbono, liga de aço, aço inoxidável, liga de alumínio, latão ou outros materiais usináveis podem ser considerados quando tecnicamente apropriados. Tratamento térmico, retificação, revestimento ou outras operações de acabamento são introduzidas somente quando exigidas pelo desenho ou aplicação real.
Para controle de produção,Xiamen Xiangxing Xin Indústria e Comércio Co., Ltd.pode concentrar a inspeção nos diâmetros do eixo, nas dimensões relacionadas às engrenagens, nas posições dos ressaltos, nas localizações dos furos, na geometria das ranhuras e na relação posicional das superfícies funcionais. Isso torna o componente adequado para máquinas OEM onde a precisão da transmissão e o ajuste mecânico repetível precisam ser considerados juntos.
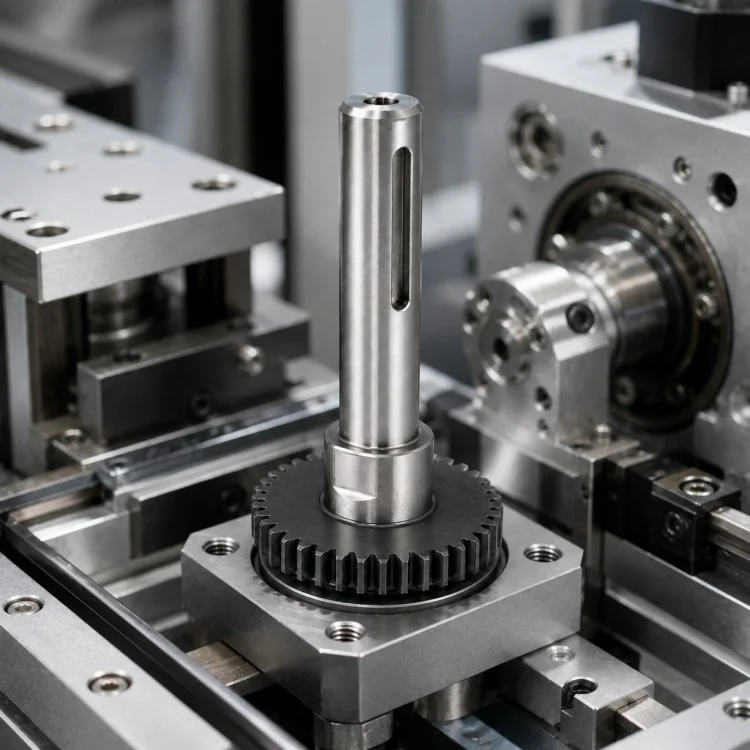
A seção da engrenagem e o corpo do eixo são formados como um componente mecânico, reduzindo a necessidade de uma interface de união separada entre a engrenagem e o eixo em projetos aplicáveis.
Os munhões e ressaltos escalonados podem ser dispostos para localização, suporte de rolamento, posicionamento axial ou conexão com outros elementos de transmissão.
A ranhura axial visível pode ser usinada na largura, comprimento, profundidade e posição especificadas quando o projeto exigir um recurso de acionamento, localização ou montagem.
Para um eixo de engrenagem reta usinado em CNC de precisão, a relação posicional entre a seção da engrenagem e os munhões do eixo principal pode ser tratada como parte do plano geral de usinagem e inspeção, e não como recursos não relacionados.
Os processos de materiais e posteriores podem ser selecionados de acordo com as condições reais de torque, desgaste, corrosão e montagem, em vez de usar uma solução de material fixa para cada projeto.
| Estágio do Processo | Foco Principal |
| Revisão de desenho e dados | Identifique dados de engrenagem, munhões de eixo, ressaltos, ranhuras e recursos críticos de acoplamento |
| Preparação de Matéria Prima | Selecione o material adequado de acordo com o material e a geometria acabada |
| Torneamento Bruto | Estabeleça diâmetros básicos de eixo, ressaltos e geometria da peça bruta da engrenagem |
| Refinamento de dados | Preparar referências rotacionais para usinagem subsequente de engrenagens e eixos |
| Usinagem de dentes de engrenagem | Produza o perfil da engrenagem de dentes retos de acordo com a geometria especificada |
| Usinagem de recursos de eixo | Conclua os diários, etapas, faces finais e recursos de furos axiais necessários |
| Usinagem de ranhuras | Fresar a ranhura longitudinal e outros recursos não rotacionais |
| Tratamento Térmico Opcional | Aplicar somente quando os requisitos de dureza ou de propriedade mecânica forem especificados |
| Acabamento de usinagem/retificação | Finalize diários críticos ou superfícies funcionais quando necessário |
| Rebarbação e Acabamento | Remova arestas vivas e conclua o tratamento de superfície especificado |
| Inspeção Final | Verifique as dimensões relacionadas à engrenagem, os munhões do eixo, a posição da ranhura e os recursos de acoplamento |
| Comparação | Eixo de engrenagem usinado integrado | Engrenagem separada + conjunto de eixo |
| Estrutura do Componente | Engrenagem e eixo produzidos como uma só peça | Dois ou mais componentes separados |
| Interface de montagem | Menos interfaces de união entre engrenagem e eixo | Requer um método de conexão adicional |
| Planejamento de dados | Equipamentos e diários podem compartilhar uma estratégia geral de dados | A relação de referência também depende da montagem |
| Contagem de peças | Contagem reduzida de componentes quando aplicável | Mais peças individuais |
| Flexibilidade de projeto | As características de eixo, engrenagem e ranhura podem ser coordenadas em um desenho | Cada componente pode exigir especificações separadas |
| Manutenção | Unidade inteira normalmente tratada como um componente | Às vezes, peças individuais podem ser substituídas separadamente |
| Melhor uso | Projetos OEM destinados à transmissão integrada | Sistemas projetados em torno de componentes substituíveis de engrenagem/eixo |
Sim. Forneça a geometria da engrenagem necessária e o desenho técnico correspondente para que a seção do dente e os requisitos de acoplamento possam ser revisados em conjunto.
Sim. Diâmetros de munhão, seções escalonadas, ressaltos e comprimento total podem ser fabricados em torno das interfaces reais de rolamento e montagem.
Sim. Sua largura, comprimento, profundidade e localização podem seguir o desenho aprovado. A função real deve ser confirmada a partir do projeto do cliente antes da produção.
Não. O tratamento térmico depende do material, da dureza, do desgaste e dos requisitos mecânicos. Só deve ser incluído quando o projeto ou as condições de operação assim o exigirem.
Além do material e da quantidade, os compradores devem fornecer dados de engrenagem, diâmetros de eixo, comprimento total, dimensões de furos e ranhuras, tolerâncias, requisitos de tratamento térmico e superfícies críticas de acoplamento.
Sim. Para peças de transmissão não padronizadas, a verificação do protótipo pode ser usada para confirmar os requisitos de usinagem e montagem antes de passar para quantidades repetidas.
Potencialmente sim, mas a mudança de material pode afetar a usinagem, a resistência, o comportamento de desgaste e o tratamento posterior. O material deve, portanto, ser confirmado juntamente com os requisitos da aplicação.
Para peças de transmissão integradas, a Xiamen Xiangxing Xin Industry and Trade Co., Ltd. fornece à Xiangxing Xin controle direto de fabricação sobre projetos de eixo de engrenagem de dentes retos usinados em CNC de precisão, desde a revisão do processo até a produção repetida.
Em vez de tratar a engrenagem, os munhões, os ressaltos e a ranhura como recursos separados e não relacionados, a rota de usinagem pode ser planejada em torno de sua relação funcional dentro da mesma peça.
Antes da produção, a equipe pode se concentrar nas dimensões que afetam a transmissão e a montagem reais, incluindo munhões do eixo, seção do dente, ressaltos, furos, ranhuras e superfícies de contato.
Os projetos OEM não se limitam a catalogar eixos de engrenagem. O comprimento do eixo, os diâmetros escalonados, a configuração da ranhura, as características finais e a geometria da engrenagem podem seguir o projeto aprovado pelo cliente.
Para novos componentes de transmissão, um estágio inicial de usinagem pode ser usado para verificar o ajuste e os requisitos funcionais antes de estabelecer condições de repetição de produção.
Torneamento, usinagem de dentes de engrenagem, furação, fresamento de canais, tratamento térmico opcional e acabamento podem ser coordenados de acordo com a rota real da peça, em vez de forçar cada projeto na mesma sequência de processo.
Xiangxingxinpode organizar a inspeção em torno dos recursos que são importantes para a montagem e transmissão, em vez de confiar apenas nas dimensões externas gerais.
Endereço
No. 168 Tonglian Road, Huguan Village, Xinmin Town, distrito de Tonganeta, Xiamen
Tel


